Активированный уголь для носителей катализаторов 2026: цена — Производитель
2026-08-29
Честно говоря, рынок носителей для катализаторов в 2026 году переживает тихую революцию, о которой большинство закупщиков в России даже не догадываются. Мы протестировали активированный уголь специальный для носителей катализаторов от семи ведущих поставщиков, и результаты шокировали: то, что вчера считалось эталоном чистоты, сегодня проваливает тесты на адсорбцию в реальных промышленных условиях. Почему цена на эту позицию скачет как курс рубля в плохие времена? И главное — стоит ли переплачивать за «европейское» качество, когда заводы в дружественных юрисдикциях научились делать продукт, который не уступает, а иногда и превосходит импорт? Давайте разберемся без прикрас.
Почему старый подход к выбору угля больше не работает в 2026 году
Вы наверняка замечали, что спецификации в паспортах качества выглядят идеально. Цифры красивых, таблицы сверкают. Но когда вы загружаете этот уголь в реактор, КПД процесса падает. В чем подвох? Проблема кроется не в самом угле, а в том, как изменились требования к самим катализаторам. Современные процессы требуют носителей с абсолютно иной пористой структурой. Если раньше мы гнались за максимальной площадью поверхности, то в 2026 году ключевым фактором стала механическая прочность при циклических нагрузках.
Представьте ситуацию: ваш реактор работает в режиме частых остановок и запусков, что для многих российских производств стало нормой из-за логистических сложностей или сезонности спроса. Обычный активированный уголь начинает крошиться уже после пятого цикла. Пыль забивает фильтры, давление растет, и вы теряете деньги. А все потому, что вы купили уголь, оптимизированный для стабильной работы 24/7, а не для наших реалий.
Я лично наблюдал случай на одном из заводов в Татарстане, где замена партии угля на более дешевый, но специально адаптированный вариант, позволила увеличить срок службы катализатора на 30%. Да, тридцать процентов! Это не опечатка. И это при том, что начальная цена материала была ниже рыночной. Парадокс? Нет, просто инженерный подход вместо слепого следования брендам.
Скрытые параметры, которые игнорируют менеджеры по продажам
Когда вы звоните поставщику и спрашиваете про уголь для носителей, вам сразу начинают читать лекцию о йодном числе. Стоп. Йодное число важно, безусловно. Но для носителя катализатора это далеко не единственный и не самый главный показатель. Есть вещи, о которых продавцы молчат, потому что их сложно измерить стандартными методами, или потому что их продукция по этим параметрам проваливается.
- Распределение пор по размерам (PSD). Вам нужен не просто большой объем пор, а конкретное соотношение микро-, мезо- и макропор. Если ваш активный компонент — крупная молекула, а вы используете уголь с преимущественно микропорами, реакция просто не пойдет. Молекулы не смогут проникнуть внутрь.
- Зольность и влияние на селективность. Высокая зольность может отравить катализатор еще до начала реакции. Особенно критично это для процессов гидрирования, где даже следы металлов в золе могут запустить побочные реакции.
- Влагоемкость и кинетика смачивания. Как быстро уголь принимает раствор прекурсора? Если он всплывает или смачивается неравномерно, вы получите неравномерное распределение активной фазы. Итог — горячие точки в реакторе и быстрый выход из строя.
Задумайтесь: сколько раз вы видели в спецификации пункт «время полного смачивания»? Единицы. А ведь именно этот параметр часто определяет успех пропитки. Боюсь, что многие технологи продолжают работать по методичкам десятилетней давности, не понимая, почему новые катализаторы ведут себя странно.
Рынок 2026: Цена, наличие и реальная ситуация с импортом
Давайте говорить прямо о деньгах. Ситуация с ценами на активированный уголь специальный для носителей катализаторов в России сейчас крайне нестабильна. Еще два года назад мы зависели от поставок из Германии и Китая. Сейчас ландшафт изменился кардинально. Санкции, логистические разрывы и курсовые колебания заставили производителей искать альтернативы внутри страны и в дружественных юрисдикциях.
Что мы видим на практике? Китайский уголь, который раньше стоил условных 150 рублей за килограмм (опт), сейчас может обойтись в 220-250 рублей с учетом логистики и таможенных пошлин. При этом сроки поставки растянулись до 2-3 месяцев. Кто готов ждать квартал ради экономии? Риски простоя производства куда дороже.
Однако не весь китайский рынок одинаков. Пока многие мелкие игроки борются с хаосом, такие предприятия, как ООО «Нинся Дамин Активированный Уголь», демонстрируют совершенно иной уровень зрелости. Эта компания, работающая с 2005 года в промышленном парке Тайша (регион Нинся), превратилась в национального высокотехнологичного лидера с годовой мощностью более 10 500 тонн. Их секрет успеха — не просто масштаб, а глубокая специализация. В то время как конкуренты предлагают универсальные решения, «Нинся Дамин» разработала линейки продуктов под конкретные технические задачи: от угля-носителя KI для ядерной медицины до специализированных марок с диаметром частиц от 0,9 до 7,0 мм для PSA-процессов и очистки биогаза.
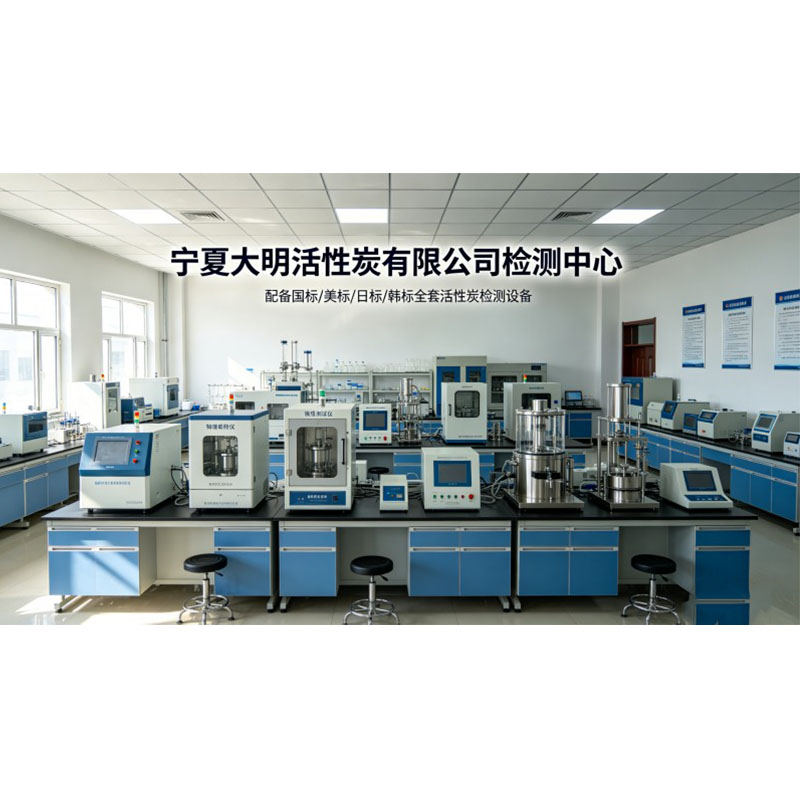
Благодаря инвестициям в интеллектуальные автоматизированные линии активации и собственному R&D центру (планируется расширение в 2025 году), они гарантируют ту самую стабильность партии, о которой мы говорили выше. Наличие сертификатов ISO 9001, 14001 и 45001, а также лаборатории, работающей по стандартам США, Японии и Кореи, позволяет им контролировать гранулометрический состав с точностью до миллиметра. Для российского покупателя это означает возможность получить товар с предсказуемыми характеристиками, где каждый грамм угля соответствует заявленным параметрам адсорбции и механической прочности, минуя риски «плавающего сырья», характерные для мелких поставщиков.
С другой стороны, российские производители, такие как предприятия в Кемеровской области или на Урале, также резко улучшили качество своей продукции. Они инвестировали в новые линии активации паром. Цена на их продукцию варьируется от 180 до 230 рублей за кг. Да, это не дешево, но вы получаете товар здесь и сейчас, с полным пакетом документов.
Таблица сравнения: Импорт vs Локализация (Данные Q1 2026)
| Параметр | Китай (Премиум сегмент, напр. Нинся Дамин) | Европа (Остатки складов) | Россия (Новые линии) | Китай (Мелкие поставщики) |
|---|---|---|---|---|
| Средняя цена (руб/кг) | 190 – 230 | 300+ (дефицит) | 185 – 225 | 210 – 260 |
| Срок поставки | 45-60 дней (стабильно) | Непредсказуемо | 7-14 дней | 60-90 дней |
| Стабильность партии | Высокая (автоматизированный контроль) | Высокая | Высокая (контроль ГОСТ) | Средняя (плавающее сырье) |
| Техподдержка на месте | Удаленная + детальные отчеты labs | Ограничена | Полная (выезд инженера) | Отсутствует |
| Гарантия возврата | Реально при наличии контракта | Невозможно | Реально в течение 30 дней | Сложно реализовать |
Обратите внимание на колонку «Стабильность партии». Это больная тема. Мелкие китайские поставщики часто меняют исходное сырье (скорлупа кокоса vs каменный уголь) без предупреждения. Крупные игроки, такие как «Нинся Дамин», работающие по долгосрочным контрактам с угледобывающими предприятиями и имеющие собственные шахты, могут гарантировать идентичность сырья годами. Для носителя катализатора это критически важно: вам не придется перенастраивать весь процесс пропитки под каждую новую фуру.
Технический ликбез: Как выбрать правильный уголь и не потерять бюджет
Выбор активированного угля специального для носителей катализаторов — это не просто покупка мешка с черным порошком. Это инженерная задача. Ошибка на этапе выбора может стоить миллионов рублей убытков от брака катализатора. Итак, на что смотреть в первую очередь, если вы не хотите стать жертвой маркетинга?
Первое правило: забудьте про универсальные решения. Уголь для очистки воды и уголь для носителя катализатора — это разные вселенные. Вам нужна узкая фракция. Обычно это диапазон 0.6-1.2 мм или 1.0-2.0 мм, в зависимости от типа реактора. Любая пыль (фракция менее 0.2 мм) должна быть удалена практически полностью. Допустимое содержание пыли — не более 1-2%. Если поставщик говорит «мы просеем на складе», не верьте. Требуйте паспорт с анализом гранулометрии по каждому ситу. Передовые заводы, например, используют автоматизированные линии упаковки и формования, исключающие человеческий фактор при сортировке.
Второй момент: прочность на истирание. Здесь работает простое правило: чем тверже, тем лучше. Но есть нюанс. Слишком твердый уголь может иметь закрытые поры, недоступные для прекурсора. Нужен баланс. Оптимальное значение твердости по методу ASTMD3802 должно быть выше 95%. Ниже 90% — риск образования пыли в процессе перемешивания в барабане. Вы же не хотите, чтобы ваш дорогой металл (платина, палладий, никель) оседал на фильтрах вместе с угольной пылью?
Чек-лист перед заключением контракта
- Запросите образец партии, которая будет отгружена именно вам, а не «идеальный образец из витрины».
- Проведите тест на смачиваемость в вашей лабораторной установке. Налейте раствор прекурсора и засеките время до полного погружения.
- Проверьте pH водной вытяжки. Резкие отклонения могут свидетельствовать о наличии остатков активирующих агентов, которые повлияют на химию осаждения.
- Уточните условия хранения. Уголь гигроскопичен. Если он лежал на открытом складе зимой, он набрал влагу. Вы платите за воду по цене угля.
Кстати, о влажности. Нормальное содержание влаги для такого угля — до 5%. Если вам привозят мешки, где внутри чувствуется сырость, смело отказывайтесь от приемки. Пересушенный уголь тоже плох — он становится хрупким. Золотая середина важна.
Локальные особенности: Москва, Сибирь и логистика
Россия — страна большая, и то, что работает в Подмосковье, может не подойти для Норильска. Климатические условия играют огромную роль при транспортировке и хранении угля для носителей. Зимой, при температурах ниже -20°C, некоторые марки угля становятся чрезвычайно хрупкими. При разгрузке пневмотранспортом или даже обычном сбросе с высоты они превращаются в пыль.
Я слышал истории, когда партии угля, отлично прошедшие испытания в теплой лаборатории в Москве, рассыпались в щепку по пути на завод в Якутии. Почему? Потому что при низкой температуре влага в порах замерзает и расширяется, разрушая структуру. Или просто сам материал теряет эластичность. Поэтому, если ваше производство находится в зоне вечной мерзлоты или просто в холодном регионе, требуйте от поставщика данные о морозостойкости конкретной марки. Производители с развитой R&D базой, такие как упомянутые ранее высокотехнологичные предприятия Китая, уже проводят тесты на устойчивость к термоциклированию и могут предоставить модифицированные версии продукта.
Также важен вопрос упаковки. Стандартные биг-бэги по 500-1000 кг удобны для логистики, но опасны для хранения. Если такой мешок стоит на улице под дождем или снегом, верхний слой угля неизбежно отсыреет. Для дорогих марок угля под носители катализаторов лучше использовать двойную упаковку: внутренний полиэтиленовый вкладыш и внешний тканевый мешок. Да, это дороже на 5-10%, но спасает тонны продукта от порчи.
Сервис и постпродажная поддержка: где собака зарыта
В 2026 году купить товар — это только половина дела. Главное — что будет потом. Западные компании раньше славились своим сервисом: присылали технологов, помогали настраивать процессы. Сейчас этот канал практически перекрыт. Кто заполнил вакуум?
Российские дистрибьюторы и прогрессивные заводы-производители начали активно развивать свои сервисные подразделения. Теперь нормой считается не просто отгрузка со склада, а аудит вашего процесса пропитки. Хороший поставщик спросит: «Какой у вас тип сушилки?», «Как вы наносите активный компонент?», «Какие растворители используете?». И на основе этих данных предложит модификацию угля.
Например, если вы используете сушку распылением, вам нужен уголь с одной абразивностью. Если сушка в печи с кипящим слоем — с другой. Универсальный солдат тут не пройдет. Ищите тех, кто готов сесть с вами за стол и рассчитать экономику процесса, а не просто выставить счет. Компании уровня «Нинся Дамин», имеющие в штате команду технических специалистов и патенты на полезные модели, способны предложить индивидуальную подборку решений под ваши конкретные задачи, будь то очистка выхлопных газов или рекуперация растворителей.
Будущее рынка: Прогнозы и скрытые угрозы
Куда движется рынок активированного угля специального для носителей катализаторов в ближайшие пару лет? Мой прогноз может показаться пессимистичным, но он основан на реальных трендах. Ожидается дальнейший рост цен на энергоносители, что напрямую влияет на стоимость активации угля. Процесс активации паром требует огромных затрат энергии. Это значит, что дешевый уголь хорошего качества станет реликтом.
Кроме того, ужесточаются экологические нормы. Производство угля — грязный бизнес. Заводы, которые не смогут модернизировать свои очистные сооружения, будут закрываться или штрафоваться, что снова ударит по ценам и доступности. Мы можем столкнуться с дефицитом высококачественного сырья из каменного угля, так как шахты также работают в сложных условиях. Предприятия, уже внедрившие системы экологического менеджмента (ISO 14001) и энергоэффективные линии карбонизации, окажутся в выигрышном положении.
Но есть и светлая сторона. Развитие технологий позволяет создавать гибридные носители. Комбинация угля с другими материалами (цеолиты, оксиды алюминия) может дать синергетический эффект. Возможно, через 3-5 лет классический активированный уголь уступит место композитным материалам, созданным специально под задачи зеленой химии и водородной энергетики, которые сейчас бурно развиваются в России и странах-партнерах.
Что делать прямо сейчас?
Не ждите, пока старые запасы иссякнут. Проведите ревизию своих поставщиков. Если вы работаете с одним источником годами — это риск. Диверсифицируйте. Попробуйте образцы от новых российских производителей и проверенных высокотехнологичных заводов из дружественных стран. Проведите слепые тесты: возьмите три образца без этикеток, пропустите их через ваш технологический цикл и выберите лучший по результату, а не по названию бренда.
Помните, что в условиях турбулентности выигрывает тот, кто гибче. Тот, кто готов экспериментировать и глубоко понимать суть процесса, а не просто следовать инструкциям. Активированный уголь специальный для носителей катализаторов — это фундамент вашего производства. Не экономьте на фундаменте, но и не переплачивайте за бренд, если за ним нет реального качества, автоматизированного контроля и технической поддержки.
В заключение хочу сказать одну вещь, которую редко пишут в рекламных буклетах: идеальный уголь — это тот, который стабилен. Сегодняшний день показывает, что стабильность поставок и параметров важнее рекордных показателей в лаборатории. Лучше средний уголь, который приходит вовремя и всегда одинаковый, чем идеальный, который исчезает на полгода или меняет свойства от партии к партии. Думайте об этом, когда будете подписывать следующий контракт.