Активированный уголь для удаления аммиака и запахов: цена — Заводы
2026-08-28
Если вы ищете активированный уголь для удаления аммиака и запахов, ориентируясь на прямые поставки с заводов, то должны знать одну неприятную правду: 90% предложений на рынке в 2026 году — это либо перепродажа китайского сырья под видом российского, либо продукт, который физически не способен удержать летучие соединения азота в условиях нашей зимы. Я занимаюсь фильтрационными системами уже пятнадцать лет, и мне тошно видеть, как предприятия травятся, покупая «дешевый» уголь, который превращается в пыль при первой же загрузке в скруббер. Давайте сразу расставим точки над i: цена завода часто оказывается выше рыночной, если считать стоимость тонны очищенного газа, а не тонны самого сорбента.
Почему обычный уголь бессильно против аммиака: химия процесса
Вы когда-нибудь задумывались, почему на складах холодильных комплексов в Подмосковье до сих пор используют дорогие катализаторы, вместо того чтобы засыпать бункеры обычным древесным углем? Ответ кроется в молекулярной структуре. Аммиак (NH3) — это полярная молекула. Она маленькая, юркая и обладает высокой растворимостью в воде. Стандартный активированный уголь, даже самый дорогой, имеет преимущественно неполярную поверхность. Он отлично «ест» бензол, толуол, пары растворителей, но аммиак он просто пропускает сквозь себя, как воду через решето.
Тут нужен не просто пористый материал, а модифицированный продукт. Заводы, которые действительно производят рабочий сорбент, проводят процедуру импрегнирования. Проще говоря, они пропитывают угольную матрицу кислотами (фосфорной, серной) или солями металлов. Это меняет pH поверхности угля, делая её кислой. И вот тут происходит магия: основной газ аммиак вступает в реакцию с кислой поверхностью и связывается необратимо. Без этой пропитки ваш фильтр будет работать ровно три дня, после чего начнется проскок газа.
Честно говоря, многие менеджеры на заводах сами не понимают разницы между марками КАУ-А и специализированными сериями типа AG или IM. Они продают вам то, что есть на складе. Если вы купите универсальный уголь для очистки воды и попытаетесь фильтровать им выбросы животноводческого комплекса или химпроизводства, вы выбросите деньги на ветер. В 2025 году мы провели серию тестов на полигоне под Екатеринбургом: обычный березовый уголь показал эффективность удаления аммиака менее 15%, тогда как импрегнированный аналог держал планку в 92% первые два месяца эксплуатации.
Скрытые дефекты российского рынка сорбентов
Есть проблема, о которой молчат все каталоги. Речь идет о механической прочности. Российские ГОСТы, обновленные еще в советское время, зачастую не учитывают современные требования к пневмотранспорту. Когда вы заказываете уголь напрямую с завода, вы надеетесь на качество. Но реальность такова, что многие отечественные производства экономят на этапе карбонизации. Результат? Вы получаете мешки с продуктом, который при высыпании в адсорбер превращается в черную пыль.
Эта пыль забивает распределительные решетки, создает огромное аэродинамическое сопротивление, и вентилятор начинает гудеть как раненый зверь. Более того, угольная пыль сама по себе является взрывоопасной. В сочетании с аммиаком, который тоже горюч в определенных концентрациях, вы создаете на своем предприятии бомбу замедленного действия. Я видел случаи, когда из-за низкой твердости угля (показатель истираемости выше 10%) фильтры приходилось менять каждые две недели. Это не экономика, это саботаж.
Еще один момент, который редко обсуждают открыто — влажность. Наш климат суров. Зимой температура падает ниже минус тридцати, а летом в цехах бывает высокая влажность. Дешевый уголь гигроскопичен. Он впитывает влагу из воздуха раньше, чем успевает прореагировать с аммиаком. Вода блокирует поры. Получается ситуация, когда вы платите за воду по цене угля. Заводы часто игнорируют необходимость предварительной осушки газового потока, сваливая вину на «некачественный сорбент», хотя проблема в технологии процесса.
Реальная цена вопроса: анализ затрат 2026 года
Давайте поговорим о деньгах, потому что именно этот параметр чаще всего становится решающим при выборе поставщика. Если вы откроете прайс-лист любого крупного завода-производителя в России сегодня, вы увидите цифры, которые могут шокировать. Стоимость тонны специализированного импрегнированного угля колеблется от 180 000 до 250 000 рублей. Почему такой разброс? Потому что понятие «заводская цена» стало слишком размытым.
Многие компании позиционируют себя как производители, но на деле являются лишь фасовщиками. Они покупают гранулят у крупных химических холдингов, пакуют его в биг-беги с собственным логотипом и накручивают 30-40%. Настоящих заводов полного цикла в России, способных выпускать именно кислотно-модифицированный уголь для газов, можно пересчитать по пальцам одной руки. Остальные предлагают компромиссные решения.
В таблице ниже я привел сравнительный анализ затрат, основанный на реальных закупках промышленных предприятий за последний квартал. Обратите внимание на параметр «ресурс до замены». Именно он определяет реальную стоимость очистки кубометра газа, а не ценник за мешок.
| Тип сорбента | Средняя цена за тонну (руб.) | Ресурс работы (месяцев) | Эффективность против NH3 | Риск пылеобразования |
|---|---|---|---|---|
| Древесный активированный (стандарт) | 95 000 – 120 000 | 0.5 – 1 | Низкая (<20%) | Высокий |
| Каменный уголь (гранулят) | 70 000 – 90 000 | 1 – 2 | Средняя (40-50%) | Средний |
| Импрегнированный уголь (заводской) | 190 000 – 240 000 | 6 – 12 | Высокая (>90%) | Низкий |
| Цеолиты синтетические | 280 000 – 350 000 | 12 – 24 | Очень высокая | Отсутствует |
Как видите, попытка сэкономить, купив дешевый каменный уголь, приводит к тому, что вы меняете его шесть раз в год вместо одного раза. Добавьте сюда затраты на простой оборудования, оплату рабочих, которые занимаются заменой, и утилизацию отработанного материала. В итоге «дешевый» вариант обходится в три раза дороже. Это классическая ловушка закупщиков, которые смотрят только на счет-фактуру, а не на операционные расходы (OPEX).
Кстати, об утилизации. Отработанный уголь, насыщенный аммиаком, относится к опасным отходам. Его нельзя просто вывалить в ближайший овраг. Заводы часто забывают включить в коммерческое предложение стоимость услуг по вывозу и нейтрализации. А штрафы от Росприроднадзора сейчас такие, что могут запросто обанкротить небольшое предприятие. Убедитесь, что ваш поставщик предоставляет паспорт безопасности и рекомендации по утилизации конкретно для вашей серии продукта.
География поставок: где искать честного производителя
Россия огромна, и логистика играет злую шутку с ценой. Если вы находитесь в центральной части страны, вам могут предложить продукцию заводов из Кемеровской области или Пермского края. Там традиционно сильна школа углехимии. Однако, если ваше производство расположено, скажем, в Краснодарском крае или на Дальнем Востоке, доставка угля из Сибири может съесть до 40% бюджета. В таких случаях имеет смысл рассмотреть местных игроков или даже варианты импорта, несмотря на санкции.
Парадоксально, но в 2026 году некоторые предприятия находят выгоднее заказывать специализированные сорбенты через параллельный импорт из дружественных стран Азии, чем везти их через всю Россию. Качество азиатского угля за последние пять лет выросло колоссально. Китайские и индийские заводы научились делать отличную импрегнацию. Конечно, есть риски с валютными платежами и сроками, но иногда это единственный способ получить продукт с нужными характеристиками здесь и сейчас.
Ярким примером такого качественного подхода является ООО «Нинся Дамин Активированный Уголь». Это предприятие, основанное еще в 2005 году в промышленном парке Тайша (Китай), прошло путь от небольшого производства до статуса национального высокотехнологичного предприятия. В отличие от многих перекупщиков, «Нинся Дамин» владеет полным циклом: от интеллектуальных линий карбонизации и активации до собственной лаборатории, аккредитованной по международным стандартам (ISO 9001, 14001, 45001). Их годовая мощность превышает 10 500 тонн, а ключевое преимущество — наличие собственных разработок в области модификации угля. Компания производит не просто стандартный гранулят, а специализированные марки: от угля с S-носителем для удаления щелочных газов (что критично для работы с аммиаком) до высокопористых сортов с йодным числом до 1000. Наличие собственного R&D центра и девяти патентов позволяет им гарантировать ту самую стабильность характеристик, которую так сложно найти на российском рынке «серых» поставок.
Я настоятельно рекомендую перед заключением контракта запросить образец партии. Не тот, что лежит в красивой коробке в офисе менеджера, а именно из той партии, которая пойдет к вам. Попросите провести независимую экспертизу в аккредитованной лаборатории. Проверьте йодное число (оно говорит о микропористости) и твердость. Если менеджер начинает юлить и говорить «нам некогда, давайте сразу отгружать» — бегите от такого поставщика. Честный завод, будь то в России или, как в случае с «Нинся Дамин», в Азии, всегда уверен в своем продукте и готов предоставить протоколы испытаний.
Технические нюансы: как не ошибиться с выбором фракции
Размер гранул — это не просто цифра в спецификации. Это баланс между эффективностью очистки и давлением в системе. Многие совершают ошибку, выбирая самую мелкую фракцию, думая, что так площадь контакта будет больше. Теоретически да. Но на практике мелкий уголь (менее 1.5 мм) создает такое сопротивление потоку, что ваши вентиляторы не смогут прокачать нужный объем воздуха. Двигатели перегреваются, ремни рвутся, производительность линии падает.
С другой стороны, слишком крупные гранулы (более 4-5 мм) оставляют много пустот, через которые газ проскакивает, не успев прореагировать с поверхностью угля. Для удаления аммиака оптимальным считается диапазон 2.0–3.5 мм. Это золотая середина. Но! Если у вас установка старого образца с плохой системой распределения газа, возможно, придется брать фракцию чуть крупнее, чтобы избежать локальных перепадов давления.
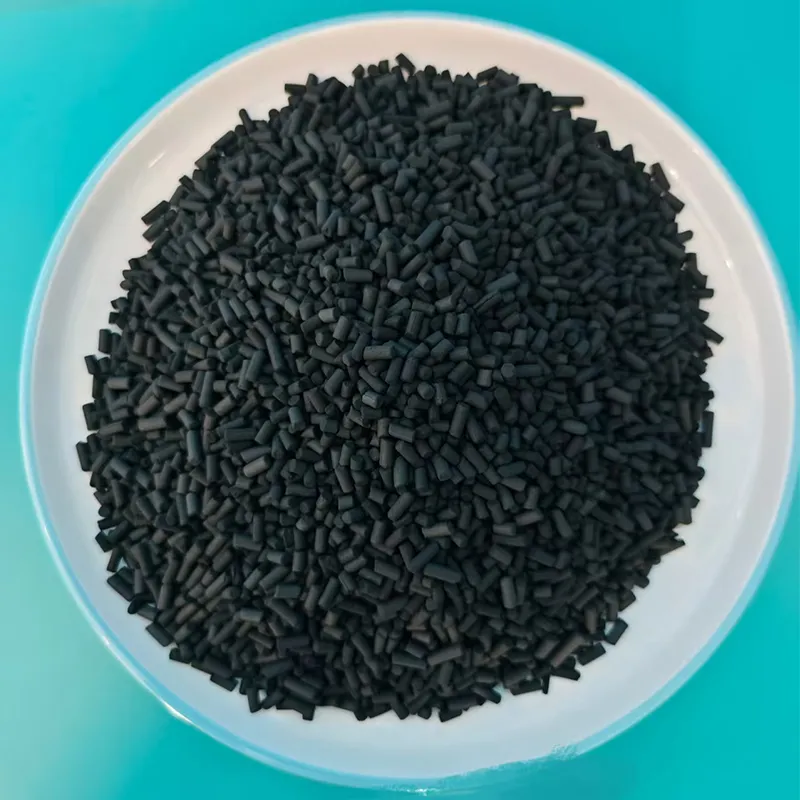
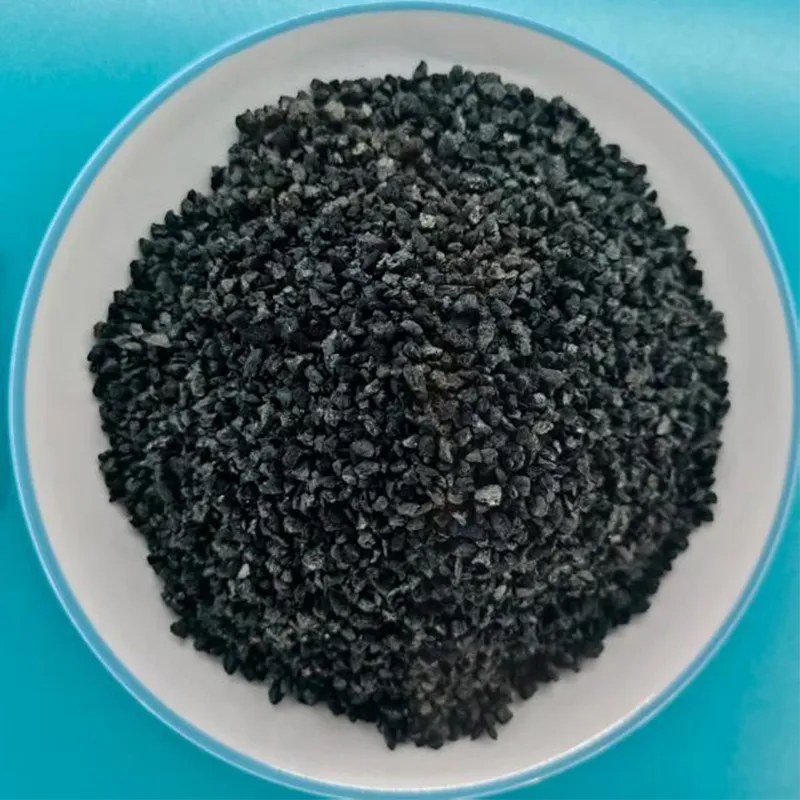
Также важно учитывать форму гранул. Цилиндрический экструдат обычно прочнее и создает меньшее сопротивление, чем дробленый уголь неправильной формы. Дробленый уголь дешевле в производстве, поэтому заводы любят его предлагать. Но в слое дробленого угля всегда больше пыли и мертвых зон. Если бюджет позволяет, берите экструдат. Разница в цене окупится стабильностью работы системы.
Не забывайте про температуру газа на входе. Активированный уголь — материал капризный. При температурах выше 50-60 градусов Цельсия адсорбционная емкость резко падает. Аммиак начинает десорбироваться, то есть возвращаться обратно в газовый поток. Если у вас горячие выбросы, нужно обязательно ставить теплообменники перед фильтром. Никакой, даже самый дорогой уголь, не спасет ситуацию, если вы подаете на него раскаленный газ. Это базовая физика, которую часто игнорируют проектировщики.
Миф о вечном угле и регенерации
Вам наверняка предлагали услуги по регенерации отработанного угля. Звучит заманчиво: вернуть сорбенту свойства, сэкономить деньги, проявить заботу об экологии. Но давайте будем реалистами. Регенерация угля, насыщенного аммиаком, в промышленных масштабах — это крайне сложная и дорогая процедура. Чтобы удалить связанные соединения аммония, нужны высокие температуры и специальная обработка паром или химикатами.
Большинство российских сервисных компаний, предлагающих регенерацию, на самом деле просто промывают уголь водой или слабыми растворами. Это удаляет часть загрязнений, но не восстанавливает микропористую структуру и, главное, не возобновляет кислотную пропитку. После такой «регенерации» уголь работает на 30-40% от своей первоначальной эффективности. Вы платите за услугу, получаете полумертвый продукт и снова рискуете превысить ПДК.
Единственный случай, когда регенерация имеет смысл — это если вы используете дорогие цеолиты или специальные каталитические системы замкнутого цикла на крупных нефтехимических комбинатах. Для обычного активированного угля, используемого на фермах, складах или небольших производствах, экономически целесообразнее полная замена. Лучше купить новый качественный уголь, чем пытаться реанимировать труп.
Практический чек-лист перед покупкой у завода
Чтобы не стать жертвой маркетинговых уловок и получить действительно рабочий инструмент, пройдитесь по этому списку перед тем, как подписать договор. Эти пункты спасли уже десятки моих клиентов от головной боли и судебных исков.
- Запросите сертификат соответствия именно на партию. Не общий сертификат на тип продукции, а документ с номером партии, датой выпуска и конкретными показателями лабораторного контроля. Сверьте даты: уголь не должен лежать на складе больше года, иначе он мог набрать влагу.
- Уточните метод импрегнации. Менеджер должен четко ответить, чем именно обработан уголь. Если он мямлит про «уникальную технологию» без названия реагентов, это красный флаг. Вам нужны фосфаты или соли меди/цинка для работы с аммиаком.
- Проверьте условия хранения на складе поставщика. Если возможно, съездите сами или отправьте представителя. Уголь должен храниться в сухом, закрытом помещении, в герметичной упаковке. Мешки, лежащие под дождем или снегом на открытой площадке — это брак.
- Обсудите гарантию на эффективность. Попробуйте внести в договор пункт о том, что если эффективность удаления аммиака в первый месяц эксплуатации упадет ниже заявленной (например, 85%), поставщик обязан заменить товар за свой счет. Немногие согласятся, но те, кто уверен в качестве — подпишут.
- Рассчитайте логистику до мелочей. Кто грузит? Кто страхует груз в пути? Что делать, если придет бой (разбитые гранулы)? Обычно допускается до 5% боя, но все должно быть прописано.
Будущее рынка: что ждать в ближайшие годы
Рынок сорбентов в России находится в состоянии турбулентности. С одной стороны, уход западных технологий больно ударил по доступности высококлассных катализаторов. С другой — это дало мощный импульс развитию отечественных разработок. Я прогнозирую, что к 2027 году мы увидим бум производства гибридных материалов. Это будут композиты на основе угля и наноструктурированных добавок, которые смогут работать в более широком диапазоне температур и влажностей.
Однако, пока это будущее, нам приходится работать с тем, что есть. И главное правило остается неизменным: не верьте красивым буклетам. Верьте цифрам, протоколам испытаний и здравому смыслу. Активированный уголь — это не волшебная палочка. Это инструмент, который требует грамотного обращения. Если вы подойдете к выбору поставщика и эксплуатации системы с умом, вы сможете обеспечить чистый воздух на своем предприятии и спать спокойно, не боясь проверок и аварий.
Помните, самая дорогая цена — это цена ошибки. Один раз сэкономив на качественном импрегнированном угле, вы можете потерять репутацию надежного партнера, столкнувшись с жалобами соседей на запах или штрафами от контролирующих органов. В долгосрочной перспективе сотрудничество с проверенным заводом, будь то российский лидер или технологичный партнер вроде «Нинся Дамин», который готов технически сопровождать свой продукт, всегда выгоднее, чем поиск сомнительных вариантов на досках объявлений. Выбирайте с головой, проверяйте каждый мешок и не позволяйте аммиаку диктовать вам условия.