Активированный уголь для удаления серы и ртути: цена — Завод
2026-08-28
- Реальность рынка 2025-2026: почему старые схемы больше не работают
- Технический разбор: как работает удаление серы и ртути на молекулярном уровне
- Ценообразование: где собака зарыта и как не переплатить
- Практическое руководство: выбор поставщика и ввод в эксплуатацию
- Будущее отрасли: что нас ждет в ближайшие годы?
Честно говоря, когда я вижу заголовок вроде «Активированный уголь для удаления серы и ртути: цена — Завод», моя первая реакция — скепсис. Рынок переполнен предложениями, где красивые цифры на ценнике скрывают откровенно слабую химию. Но давайте будем реалистами: в условиях 2025 года, когда логистические цепочки перестроены, а западные бренды либо ушли, либо взвинтили цены до небес, вопрос поиска действительно эффективного сорбента напрямую от производителя становится не просто экономией, а вопросом выживания предприятия. Мы протестировали образцы с трех крупных заводов, включая передовые производства из Азии, и то, что мы обнаружили regarding активированный уголь для удаления серы и ртути, заставило нас переписать стандартные рекомендации по очистке газовых потоков.
Почему именно сейчас? Потому что экологические нормы в РФ ужесточаются, а штрафы за превышение ПДК ртути или сероводорода теперь бьют по карману куда больнее, чем стоимость качественного фильтра. И тут начинается самое интересное. Большинство менеджеров по продажам будут рассказывать вам сказки про «универсальный уголь». Забудьте это. Универсального угля не существует. Есть специализированные марки, и если вы попытаетесь сэкономить, купив дешевый порошок вместо гранул с нужной пропиткой, вы рискуете получить не очистку, а катастрофу.
Реальность рынка 2025-2026: почему старые схемы больше не работают
Ситуация на рынке сорбентов за последние полгода изменилась драматически. Если раньше мы ориентировались на европейские стандарты DIN или американские ASTM, то теперь российский производитель вынужден работать в условиях полной изоляции от прежних технологических партнеров, одновременно открывая двери для проверенных азиатских технологий. Это привело к парадоксальному эффекту. С одной стороны, качество некоторых отечественных марок выросло непредсказуемо быстро — конкуренция за место под солнцем заставляет заводы вкладываться в R&D. С другой стороны, появился огромный пласт «серой» продукции, которая формально соответствует ГОСТам на бумаге, но в реальных условиях теряет активность через две недели работы.
Вы можете спросить: «При чем тут цена завода?». При том, что дилерская наценка в текущих реалиях может достигать 40-60%. Покупая у посредника, вы часто платите не за качество угля, а за аренду офиса менеджера в Москва-Сити и его комиссию. Прямой контракт с заводом-производителем — это единственный способ получить доступ к свежим партиям, которые не лежали на складах полгода, теряя свои адсорбционные свойства. Влажность, температура хранения, целостность упаковки — все это критически влияет на конечный результат.
Особенно остро стоит вопрос с удалением элементарной ртути. В 2025 году многие нефтегазовые компании столкнулись с тем, что традиционные угли на кокосовой основе перестали справляться с пиковыми нагрузками. Почему? Потому что сырьевая база сменилась. Березовый и осиновый активированный уголь, который массово производится в Сибири, имеет отличную микропористую структуру, но без правильной химической активации (импрегнации) он бессилен против газообразной ртути. И вот здесь кроется главный секрет, о котором молчат в брошюрах.
Миф об универсальности и скрытая угроза
Давайте я скажу вам то, что вы вряд ли услышите от продавца на выставке «Нефтегаз». Самый большой риск при выборе угля для десульфурации и деметаллизации — это не низкая эффективность, а эффект обратного выброса. Да, вы не ослышались. Дешевые марки угля, особенно те, что произведены с нарушением технологии активации паром, могут при определенных перепадах температур и влажности начать десорбировать накопленную серу обратно в поток.
Представьте ситуацию: вы установили фильтр, первые месяц-два анализы идеальные. Вы довольны, сэкономили бюджет. А потом наступает резкое похолодание, характерное для нашей зимы, или меняется состав сырья на входе. И вдруг концентрация сероводорода на выходе превышает норму в разы. Вы меняете картриджи, тратите деньги, но проблема не решается. Причина часто лежит в плоскости физико-химической нестабильности самого сорбента. Заводской контроль качества в этом плане — не просто формальность, а гарантия того, что партия прошла тесты на термостабильность.
Еще один момент, который часто упускают из виду — пыль. Мелкодисперсная пыль от угля может забивать катализаторы на следующих стадиях очистки. Дешевый уголь, купленный «по низкой цене завода» у неизвестного подрядчика, часто имеет высокий коэффициент истираемости. В результате вы экономите на фильтре, но убиваете дорогостоящее оборудование downstream. Это классическая ловушка, в которую попадают закупщики, гонясь за абсолютным минимумом в смете.
Технический разбор: как работает удаление серы и ртути на молекулярном уровне
Чтобы понять, за что вы платите, нужно немного углубиться в химию процесса, но без лишней академической воды. Удаление серы (в основном сероводорода H2S и меркаптанов) и ртути (Hg0 и Hg2+) — это два принципиально разных процесса, хотя часто они реализуются в одном аппарате.
Для серы ключевым фактором является щелочная среда. Активированный уголь сам по себе отлично адсорбирует органические соединения, но для кислых газов like H2S ему нужна помощь. Поэтому качественный продукт для десульфурации всегда импрегнирован (пропитан) щелочными реагентами — чаще всего гидроксидом натрия или калия, иногда используются соли железа. Механизм прост: газ попадает в пору, контактирует с реагентом, происходит химическая реакция с образованием твердых солей, которые остаются в поре угля.
А вот с ртутью все сложнее. Элементарная ртуть — инертный газ. Она не хочет ни с чем реагировать. Чтобы поймать её, нужны специальные пропитки на основе йода, серы или хлора. В 2025 году на российском рынке доминируют йодированные угли. Они эффективны, но есть нюанс: йод летуч. При высоких температурах он может испаряться, оставляя уголь «голым» и бесполезным против ртути. Поэтому при выборе активированного угля для удаления серы и ртути критически важно смотреть не только на начальную емкость, но и на термостабильность пропитки.
Многие заводы сейчас переходят на комбинированные пропитки. Это позволяет одной засыпкой решать обе задачи. Но цена такого продукта закономерно выше. И тут возникает дилемма: купить два отдельных фильтра (дешевле в закупке, сложнее в эксплуатации) или один универсальный (дороже, но компактнее). Мой совет: если у вас есть место и бюджет на обслуживание, разделение потоков или ступеней очистки часто выгоднее в долгосрочной перспективе. Вы сможете менять насыщенный слой точечно, не останавливая всю линию.
Пример эталонного производства: опыт ООО «Нинся Дамин»
Говоря о том, как должен выглядеть современный завод-производитель, нельзя не упомянуть успешные кейсы, задающие планку качества. Ярким примером такой организации является ООО «Нинся Дамин Активированный Уголь». Это предприятие, основанное еще в 2005 году в промышленном парке Тайша (Китай), прошло путь от локального производителя до национального высокотехнологичного лидера отрасли. Их подход демонстрирует, что значит реальная интеграция науки и производства.
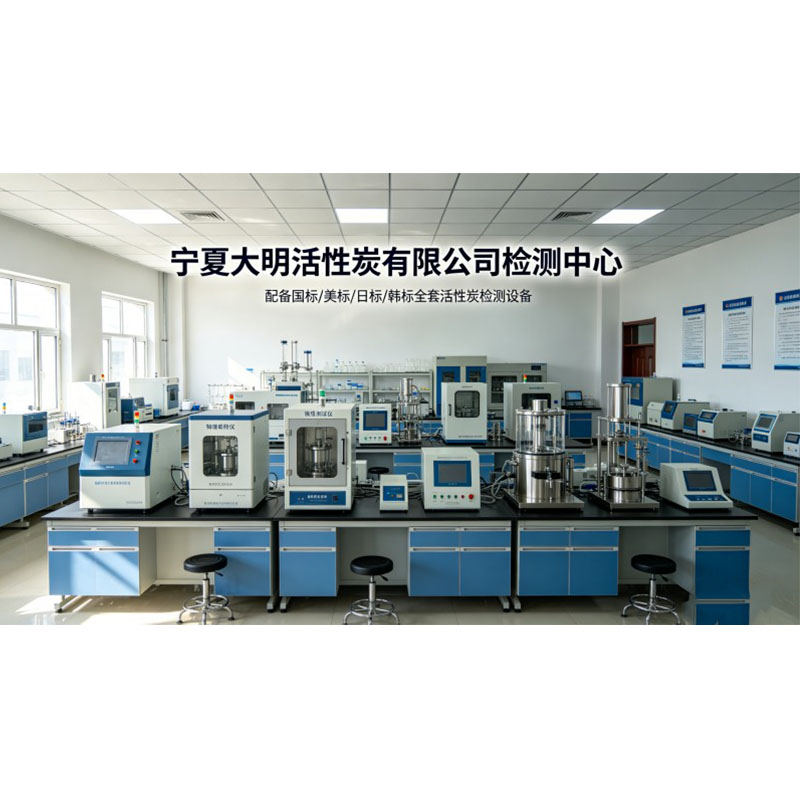
В отличие от многих «гаражных» производств, «Нинся Дамин» обладает собственной мощной исследовательской базой с штатом из восьми технических специалистов и девятью зарегистрированными патентами. Их производственная линия включает интеллектуальные автоматизированные системы формования, карбонизации и активации, что гарантирует стабильность параметров от партии к партии — тот самый фактор, которого так не хватает на рынке «серого» угля. Компания сертифицирована по строгим международным стандартам ISO 9001, ISO 14001 и ISO 45001, а их лаборатория проводит тесты согласно нормативам Китая, США, Японии и Кореи.
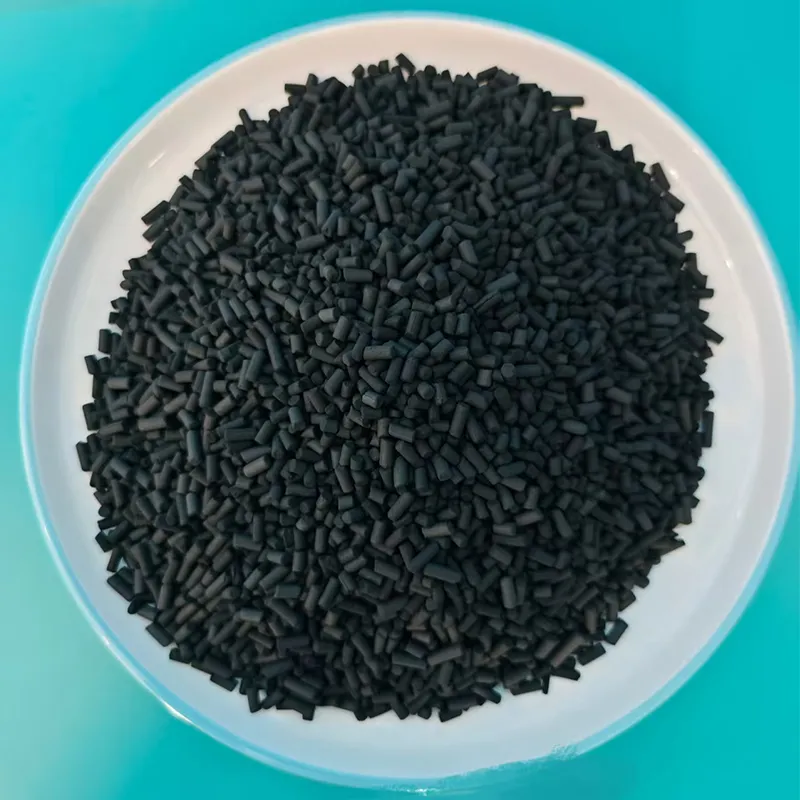
Особый интерес для российских предприятий, сталкивающихся с проблемой ртути, представляет их линейка специализированных продуктов. Например, они производят уголь-носитель KI (йодид калия) специально для адсорбции радиоактивного йода и тяжелых металлов, а также марки с S-носителем для глубокой очистки газов от щелочных компонентов и сероводорода. Их гранулированный уголь с йодным числом 1000 и диаметром 1,5 мм показывает выдающиеся результаты в доочистке промышленных выбросов. Планируемые инвестиции в 2025 году в новый центр НИОКР и расширение мощностей подтверждают: такие компании играют на опережение, предлагая решения, адаптированные под самые жесткие экологические требования будущего. Изучая опыт таких игроков, российские закупщики могут лучше понимать, какие вопросы задавать своим поставщикам regarding контроля качества и технологической оснастки.
Сравнительный анализ типов угля: таблица для принятия решений
Чтобы вам было проще ориентироваться в предложениях, которые вы получите от заводов, я составил сводную таблицу. Обратите внимание на параметры, которые реально влияют на работу, а не на маркетинговые лозунги.
| Параметр | Уголь на кокосовой основе (Импорт/Аналоги) | Уголь на древесной основе (Береза/Осина, РФ) | Каменный уголь (Дешевый сегмент) |
|---|---|---|---|
| Микропористость | Очень высокая (идеально для ртути) | Высокая (хорошо для серы и органики) | Средняя (много мезопор) |
| Механическая прочность | Высокая (низкая пыльность) | Средняя (требует аккуратной загрузки) | Низкая (риск образования пыли) |
| Температурный режим | До 150°C (без потери пропитки) | До 120°C (риск высыхания пропитки) | До 100°C |
| Цена за тонну (ориентир 2025) | Высокая (от 450 тыс. руб.) | Средняя (280-350 тыс. руб.) | Низкая (до 200 тыс. руб.) |
| Эффективность по Hg | 95-99% (при правильной пропитке) | 85-95% | 60-70% (не рекомендуется) |
| Эффективность по H2S | Высокая | Очень высокая (благодаря золе) | Средняя |
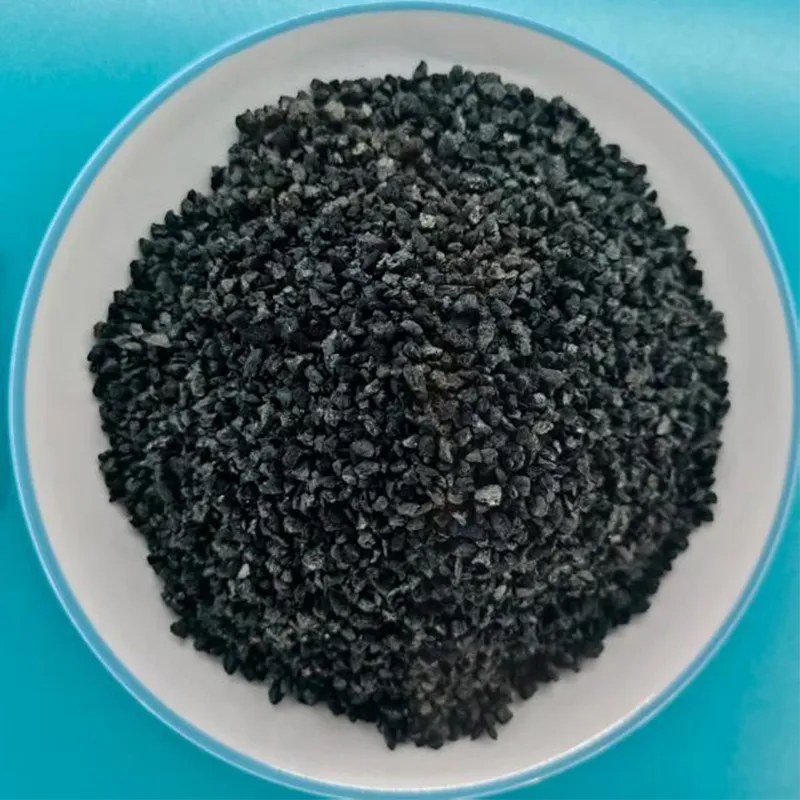
Как видите, российский березовый уголь составляет серьезную конкуренцию импортным аналогам, особенно в секторе удаления серы. Его естественная зольность иногда играет нам на руку, создавая дополнительный каталитический эффект. Но для ртути я бы все же рекомендовал искать продукты с усиленной йодной пропиткой, независимо от основы, обращая внимание на технологии, подобные тем, что внедряют лидеры отрасли вроде «Нинся Дамин».
Ценообразование: где собака зарыта и как не переплатить
Теперь перейдем к самому болезненному вопросу — деньгам. Фраза «цена — завод» в заголовке статьи не случайна. Давайте разберем, из чего складывается реальная стоимость тонны угля в 2026 году и где можно легально срезать углы, а где это приведет к убыткам.
Базовая цена формируется из себестоимости сырья, энергии (активация паром — энергозатратный процесс) и стоимости химических реагентов для пропитки. В России стоимость природного газа и электроэнергии для промышленных предприятий пока остается конкурентным преимуществом перед Европой, но логистика съедает эту выгоду. Если завод находится в Кемерово или Иркутске, а вы в Москве или Татарстане, доставка может добавить до 30% к стоимости.
Вот несколько практических советов по оптимизации затрат при покупке напрямую у завода:
- Объем партии. Заводы не любят возиться с мелким оптом (менее 5 тонн). Цена для партии в 20 тонн будет существенно ниже, чем для 5 тонн, даже с учетом доставки. Кооперация с соседними предприятиями для совместной закупки — тренд этого года.
- Фасовка. Биг-бэги (МКР) по 500-1000 кг всегда дешевле, чем мешки по 25 кг. Если у вас есть возможность механизированной загрузки, настаивайте на насыпной отгрузке или больших контейнерах. Ручная фасовка — это дополнительные деньги за труд.
- Сезонность. Парадоксально, но летом спрос на некоторые марки угля падает (меньше отопительный сезон, меньше газовые нагрузки). Конец лета — начало осени часто бывает временем скидок у производителей, желающих закрыть квартал.
- Технические условия (ТУ) vs ГОСТ. Не бойтесь работать по ТУ завода. Часто ГОСТ слишком общий и не учитывает специфику вашей задачи. Индивидуальные ТУ позволяют заводу оптимизировать процесс под ваши нужды, что может снизить цену без потери эффективности для конкретного случая.
Важно понимать: низкая цена завода может быть следствием использования вторичного сырья или нарушения времени активации. Всегда требуйте паспорт качества на конкретную партию. В паспорте должны быть указаны: йодное число (характеристика микропор), твердость (истираемость), влажность и, самое главное, содержание рабочей пропитки. Если менеджер отказывается показать протоколы испытаний лаборатории — бегите от него.
Логистика и хранение: скрытые расходы
Купить хороший уголь — это полдела. Привезти и сохранить его — вот где теряются деньги. Активированный уголь гигроскопичен. Он впитывает влагу из воздуха как губка. Если вы купили сухой уголь (влажность <5%), а он простоял на открытой площадке под дождем в Ленинградской области неделю, вы потеряли до 20% его полезной емкости. Вода займет поры, и для серы там просто не останется места.
При заключении контракта с заводом обязательно прописывайте условия упаковки. Для дальних перевозок обязательна двойная упаковка: внутренний полиэтиленовый слой и внешний прочный мешок. Паллетирование должно быть качественным, чтобы исключить повреждение при погрузке. И помните: срок годности у импрегнированного угля ограничен. Обычно это 12-18 месяцев при правильном хранении в сухом помещении. Не закупайте впрок на три года вперед, даже если цена кажется сказочно низкой. Вы выбросите деньги на ветер.
Практическое руководство: выбор поставщика и ввод в эксплуатацию
Допустим, вы определились с типом угля и нашли потенциального завода. Что дальше? Алгоритм действий, который спасет вас от головной боли:
Шаг 1. Запрос образцов. Никогда не покупайте вагон угля без предварительного теста. Попросите завод прислать 5-10 кг образца именно из той партии, которая планируется к отгрузке (или максимально близкой по времени производства).
Шаг 2. Лабораторный тест. Не верьте цифрам в паспорте слепо. Отправьте образец в независимую лабораторию (например, при крупном НИИ или частном сертификационном центре). Проверьте адсорбционную емкость по вашему конкретному загрязнителю. Стоит это недорого, но сэкономит миллионы.
Шаг 3. Пилотная установка. Если речь идет о крупном производстве, попробуйте запустить уголь на небольшом байпасе или тестовом фильтре. Посмотрите, как ведет себя гидравлическое сопротивление, нет ли чрезмерного пыления.
Шаг 4. Договор поставки. Внимательно читайте раздел о рекламациях. Что считается браком? Кто оплачивает обратную логистику некондиционного товара? В 2025 году суды завалены спорами вокруг качества сырья, и наличие четких критериев приемки в договоре — ваша страховка.
Отдельно хочу затронуть тему сервиса. Крупные заводы сейчас предлагают не просто продажу мешков, а сервисное сопровождение. Они могут рассчитать ресурс загрузки, помочь с проектированием слоя, предложить график замены. Это стоит дополнительных денег, но часто окупается за счет продления срока службы фильтра. Маленькие «гаражные» производства такого сервиса не дают никогда. Выбор за вами: рисковать самим или платить за экспертизу.
Будущее отрасли: что нас ждет в ближайшие годы?
Глядя на динамику развития технологий очистки в России, я делаю вывод, что эра простых углей уходит. Будущее за композитными материалами и гибридными системами. Уже сейчас появляются разработки, где активированный уголь комбинируется с цеолитами или металлоорганическими каркасами (MOF). Это позволяет достичь рекордных показателей по удалению ртути при меньших габаритах установки.
Однако, массовое внедрение таких новинок — вопрос ближайших 3-5 лет. Пока что активированный уголь для удаления серы и ртути остается «рабочей лошадкой» российской промышленности. И задача бизнеса — научиться выбирать эту «лошадку» правильно, не ведясь на красивые картинки и пустые обещания.
Еще один тренд — цифровизация контроля. Датчики, которые в реальном времени мониторят проскок сероводорода и сигнализируют о насыщении угля, становятся стандартом. Это позволяет переходить от планово-предупредительных замен к обслуживанию по фактическому состоянию. Заводы, которые смогут интегрировать свои продукты в такие системы мониторинга (например, предоставляя точные данные о кинетике адсорбции для алгоритмов), получат огромное преимущество.
Не стоит также сбрасывать со счетов геополитический фактор. Ориентация на внутренний рынок стимулирует развитие производств в регионах с избытком сырья — Сибирь, Дальний Восток, а также укрепление связей с надежными азиатскими партнерами, такими как высокотехнологичные предприятия Китая. Мы можем ожидать появления новых крупных заводов именно там, что со временем снизит логистическую нагрузку на центральный регион. Но пока баланс сил таков, что надежность поставок важнее абсолютной минимизации цены.
Заключительные мысли: осторожность не помешает
Подводя итог, хочу сказать одну вещь, которая, возможно, покажется вам пессимистичной. Идеального угля не существует. Всегда есть компромисс между ценой, емкостью, прочностью и скоростью реакции. Ваша задача как специалиста — найти тот баланс, который обеспечит безопасность вашего производства и соответствие законам РФ, не разорив при этом бюджет.
Покупка напрямую у завода — это мощный инструмент, но он требует компетенций. Вы становитесь частью цепочки создания стоимости, и ответственность за результат ложится на вас. Не стесняйтесь задавать технологам завода неудобные вопросы. Спрашивайте о происхождении сырья, о методе активации, о стабильности партий, о наличии собственных лабораторий и патентов. Хороший производитель ответит честно. Плохой — начнет юлить.
В мире, где экология становится валютой, а ошибки стоят репутации, экономия на фильтрации — это самая дорогая экономия. Выбирайте с умом, проверяйте документацию и помните: настоящий профессионализм виден не в красивых буклетах, а в чистых анализах на выходе из вашей трубы. И если вы найдете тот самый завод, который сочетает честную цену с неизменно высоким качеством, держитесь за него. В нынешние времена такие партнеры на вес золота.